- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Millal vähendavad metallkomponentide tarnijad automatiseeritud montaaži tootmise efektiivsust?
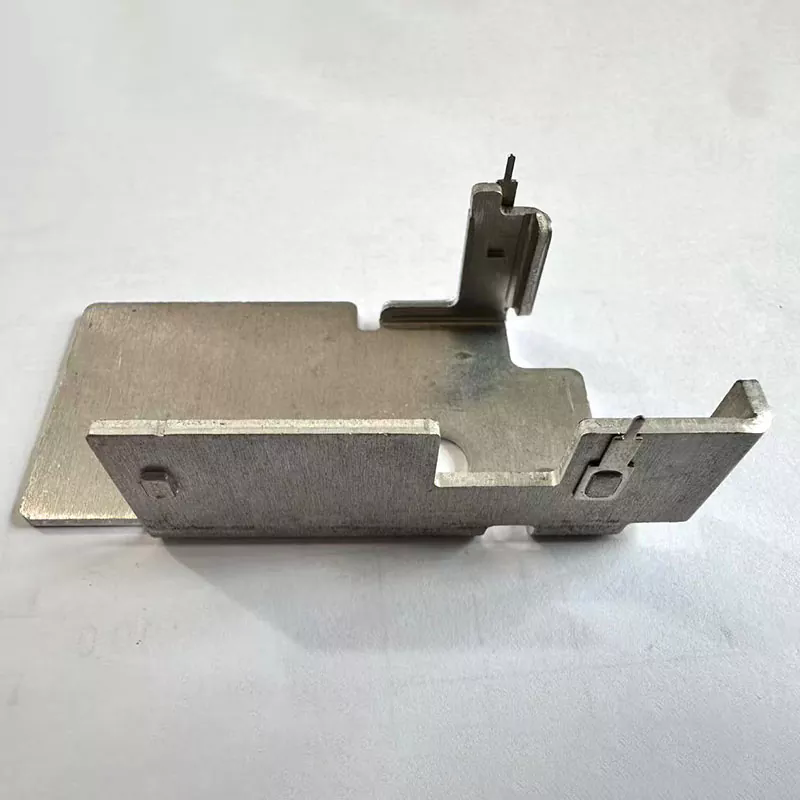
Autosüsteemide tootjad, tarbeelektroonika kaubamärgid ja tööstuslike kappide EPC ostjad seisavad sageli silmitsi nelja kuluka kitsaskohaga, tehes koostööd ebaprofessionaalsete lehtmetalli painutamise müüjatega: kontrollimatu tagasitõmbumine ja ebastabiilsed paindenurgad loovad automatiseeritud koosteliinidel tohutu käsitsi korrigeerimise töö; tarnijad, kellel pole DFM-i projekteerimisjuhiseid, jätavad varjatud konstruktsiooni defektid joonistamise alguses; hajutatud painutus-, pinnatöötlus- ja testimistehased katkestavad partiide jälgitavuse ahelad ja viivitavad ülemere tehase auditeid; madala kvaliteediga stantstööriistad kriimustavad osade pindu ja tõstavad valmistoote tagasilükkamise määra. Lijingda integreerib ühe tehasekatuse alla CNC-painutamise, professionaalse protsessitehnoloogia ja kogu partii kvaliteedikontrolli, lukustades ±0,5° ülitiheda paindetaluvuse, pakkudes samal ajal projekteerimise varajase optimeerimise teenust, välistades koostu ümbertöötamise, projekteerimisdefektide kadu ja auditi stagnatsiooni piiriüleste metallkomponentide ostjate jaoks.
1. CNC dünaamiline tagasilöögikompensatsioon stabiliseerib nurga tolerantsi mehitamata monteerimisel
Tavalistel painutusseadmetel puuduvad reaalajas materjali tagasilöögikompensatsiooni algoritmid; erinevad terasest ja alumiiniumisulamist lehed tekitavad pärast vormimist ebaühtlase elastse tagasilöögi, mistõttu paindenurgad kalduvad kõrvale üle ±1°. Roboti automaatse kokkupanemise ajal ei saa valesti asetatud painutatud klambrid lukustuda sobivatesse kinnitusdetailidesse, sundides tehaseid määrama käsitsi trimmimiseks ja igapäevase väljundvõimsuse vähendamiseks lisatöölisi. Lijing varustab täisdigitaalsed CNC-painutusmasinad materjalispetsiifiliste tagasilöögikalibreerimismoodulitega, eelseadistatud kompensatsiooniparameetritega roostevaba terase, külmvaltsitud terase ja alumiiniumist tooriku jaoks. Masstootmise ülevaatusandmed kinnitavad, et kõik viimistletud painutusdetailid hoiavad nurga tolerantsi ±0,5° piires, mis vastab ideaalselt kiire mehitamata montaažijaama positsioneerimisstandarditele ja vähendab montaaži ümbertöötlemist üle 60%.
2. DFM-i vaneminsenerid kõrvaldavad varjatud paindedefektid joonise läbivaatamise etapis
Enamik metallitöötlemise müüjaid täidab ainult esitatud jooniseid ilma professionaalse protsessi hindamiseta; ebamõistlik painderaadius, liiga kitsas äärik ja terasuunaline disain põhjustavad pärast masstootmist pragunemist, kortsumist, sundides kliente vorme uuesti avama ja komponentide tarnimistsükleid peatama. Tehase vanemplekiinseneride meeskond viib läbi tasuta DFM-i optimeerimise kõigi pakkumiste jaoks, kohandades painde paigutust, tooriku suurust ja ülemineku radiaani materjali elastsuse põhjal enne vormi ametlikku tootmist. Varajane projekteerimissekkumine väldib tootmisjärgset hallituse ülevaatamist ja tellimuste viivituskadusid, lühendades oluliselt uue toote näidiste iteratsioonitsüklit autotööstuse ja elektroonikatööstuse uurimis- ja arendusmeeskondade jaoks.
3. Täielik suletud ahelaga tootmine realiseerib täielikud partiimaterjalide jälgitavuse failid
Painutamise, poleerimise ja katmise detsentraliseeritud allhange muudab võimatuks töötlemata MTC-sertifikaatide, painutusprotsesside dokumentide ja valmis kontrolliandmete integreerimise ühtsetesse partiide arhiividesse. Euroopa ja Põhja-Ameerika kaubamärkide audiitorid peatavad tarnijate kvalifikatsiooni kontrollimise ilma täielike jälgimisdokumentideta. Iga Lijingda painutusosade partii registreerib toorterasest ahjude numbrid, CNC painutusparameetrite logid ja lõplikud mõõtmete testimise aruanded, koostades täielikud ingliskeelsed auditidokumentide paketid koos saadetistega. Integreeritud jälgitavuse andmed aitavad ostjatel läbida kolmanda osapoole tehase kontrolli ilma täiendavate materjalide testimise kulutusteta.
4. Poleeritud spetsiaalsed stantsid väldivad pinna kriimustamist pärast painutamist
Kulunud, lihvimata üldvormid jätavad painutamisel osade pindadele sügavad süvendid ja kriimustusjäljed; kriimustatud kronsteinid ja šassiiraamid ei suuda tipptasemel elektroonika- ja autotööstuse valmistoodete välimust kontrollida, mis põhjustab kõrgeid kulusid partiide jaoks. Kõik painutusstantsid ja V-vormingud on enne ametlikku tootmist peegli poleerimistöödeldud, lisades kontaktpindadele eemaldatava kaitsekile, et eemaldada hõõrdumise jäljed. Isegi õhukesed dekoratiivsed alumiiniumist painutuskomponendid säilitavad siledad kriimuvabad pinnad ilma teisese poleerimiseta, vähendades sellega OEM-tootjate protsessijärgseid pinnatöötluskulusid.
5. Mitme sulami sobitamine tasakaalustab kerge struktuuri ja mehaanilise jäikuse
Üks universaalne lehtmaterjal ei suuda rahuldada õhukeste elektrooniliste jahutusradiaatorite ja raskete auto šassii kronsteinide erinevat koormusnõudlust. Liiga paksud plaadid tõstavad kogu toote kaalu, samas kui õhukesed lehed deformeeruvad kergesti pikaajalise vibratsiooni mõjul. Tehas eraldab sihitud metallist toorikud vastavalt kliendi koormusparameetritele: õhuke alumiinium elektrooniliste soojuseraldusraamide jaoks, keskmine külmvaltsitud teras kappide tugedeks, paks roostevaba teras sõidukite konstruktsiooniklambriteks. Optimeeritud lehe paksuse disain säilitab piisava paindetugevuse, saavutades samal ajal kerge kaaluga toote eesmärgid, alandades seadmete kaubamärkide üldist valmistoote materjali maksumust.
6. Ühekordne painutamine ja järeltöötlus lühendab piiriülese tellimuse tarnetsüklit
Tarnijad, kes pakuvad ainult paljalt painutatud pooltooteid, sunnivad ostjaid ostma katmis-, pulbervärvimis- ja rüsieemaldusteenuseid kolmandate osapoolte töökodadest eraldi, mis pikendab tellimuse esitamise aega üle 10 tööpäeva. Lijingda integreerib sisemiselt painutamise, jäme eemaldamise, liivapritsi ja mitut tüüpi pinnakatte tootmisliinid, viimistledes kõik töötlemislülid ühes tehases ilma välise allhangeta. Ühtne tootmise ajakava kiirendab hulgitellimuste kohaletoimetamist, aidates OEM-brändidel varuda metallkomponente enne hooajalist tootmistõusu.